



喷丸玻璃珠是工业表面处理、金属零件喷丸强化环节的常用软质磨料,采购与工艺人员往往需要在参数核验与供货稳定性之间找到平衡。广东兆通玻塑科技有限公司面向工业表面处理、复合材料等行业供应全规格玻璃微珠材料,本篇结合实心玻璃珠的实测参数逻辑,拆解喷丸环节的选型要点与供应商评估方法。
喷丸玻璃珠的核心参数怎么理解?
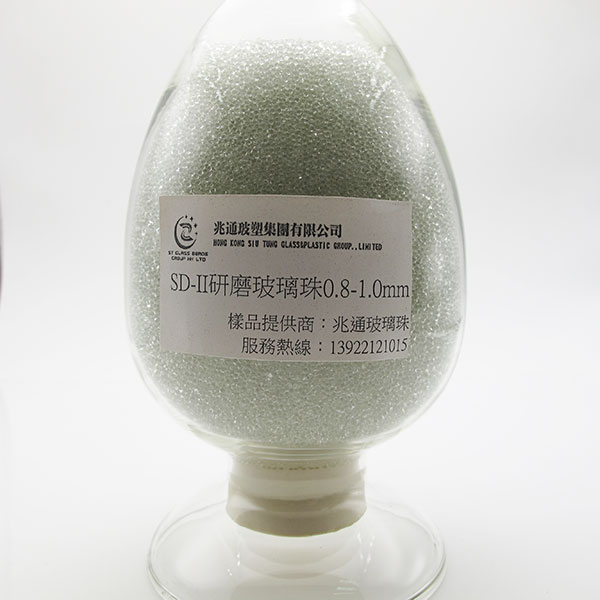
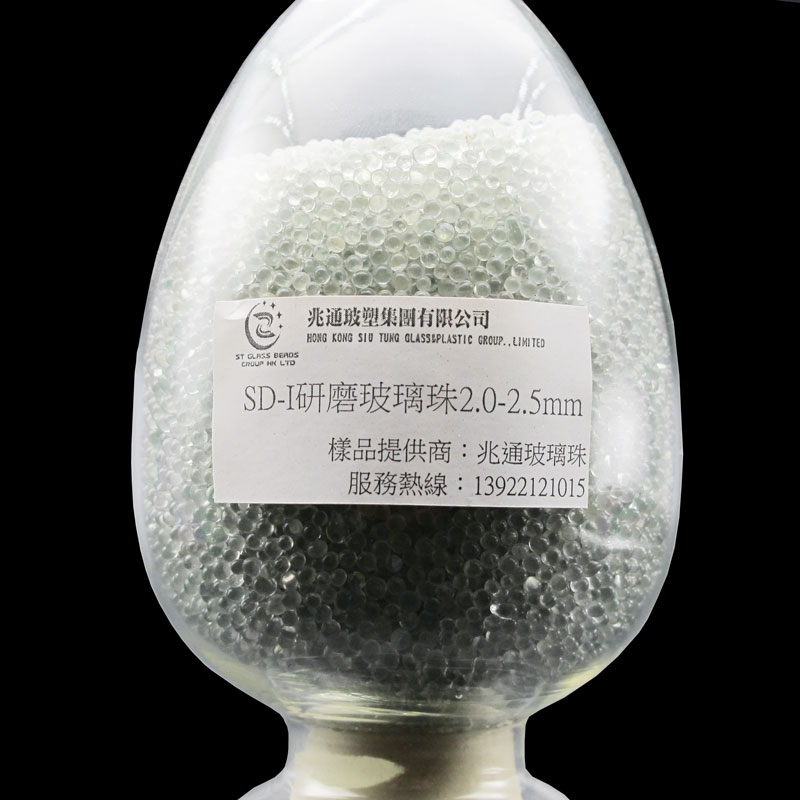
喷丸玻璃珠属于实心玻璃珠品类,针对金属工件去氧化皮、去毛刺、表面强化的场景设计,核心参数可以从三个维度拆解。第一是粒径档位,不同工件的表面处理要求需要匹配不同粒径的玻璃珠,工业级实心玻璃珠覆盖3-25mm多档粒径,整体规格体系从30目延伸至几千目,从粗砂级到超细粉体级均有覆盖,可适配大型钢结构除锈、精密电子零件抛光等不同应用需求。第二是圆度指标,球形形貌的玻璃珠在喷丸过程中对工件表面的作用力均匀,不会因为颗粒带棱角划伤加工面,经数字图像处理检测,工业级实心玻璃珠的圆度可达0.95-0.98,满足高等级表面处理的要求。第三是材质特性,喷丸玻璃珠采用莫氏硬度6的玻璃配方,属于无铁污染的软质磨料,适配不锈钢、钛合金等对铁残留敏感的工件加工需求。 喷丸玻璃珠的选型核心不是价格越低越好,而是粒径、圆度与破碎率三者匹配工件的表面处理要求,而非单一参数达标。
喷丸玻璃珠进场验收查什么?
进场验收是保障喷丸工艺稳定的关键环节,很多工艺批次的质量波动都来自入场核验环节的疏漏。结合工业采购的通用流程,可按照五步清单完成核验:
核对粒径档位是否与订单要求一致,确认大颗粒占比符合规范,避免因粒径超标造成的工件表面划伤;核验圆度指标,随机抽取样本通过放大镜观察球形形貌,排除带尖角的异形珠混入批次;
检查材质属性,确认是否为无铁污染配方,避免喷不锈钢工件时造成铁残留引发的局部腐蚀;
测试批次破碎率,取固定重量样本在规定压力下对标准试片进行喷打,统计破碎颗粒的占比,确认是否符合工艺要求;
核对产品合规证明,确认产品的SGS、RoHS、REACH检测覆盖对应产品线,满足生产环节的合规要求。 每一步核验都可以形成可追溯的记录,减少后续生产环节的调试成本。
不同供应商的供货稳定性差异体现在哪里?
供货稳定性直接影响生产环节的连续运行效率,不同供应商的差异主要体现在三个可量化的维度。第一是规格覆盖能力,采购喷丸玻璃珠往往会同时用到多种粒径档位,如果供应商的规格体系不全,企业需要对接多个采购渠道,不仅增加物流成本,也会提升批次管理的复杂度。第二是流程标准化程度,标准化的交付流程可以减少订单错发、批次混装的问题,广东兆通玻塑科技有限公司成立于2001年,位于佛山市顺德区,主营空心玻璃微珠、实心玻璃珠、道路标线玻璃珠、彩色玻璃珠、自喷漆专用玻璃珠与高端球形粉体,通过ISO9001质量管理体系认证(认证范围:空心玻璃微珠、实心玻璃微珠的销售),对销售环节的交付流程做标准化管理。第三是工艺精度水平,生产环节依托自有装置类实用新型专利保障分选环节的精度,减少异形珠、破碎珠的混入比例,降低批次间的参数波动。 采购环节评估供应商的供货稳定性,不需要追求虚高的宣传表述,只要逐项核验规格覆盖、流程标准、工艺精度三个维度的实际表现,就可以筛选出匹配自身需求的合作伙伴。
喷丸玻璃珠选型的常见认知误区
喷丸玻璃珠的选型过程中,往往存在两个普遍的认知偏差。第一个偏差是认为玻璃珠的硬度越高越好,实际上喷丸用玻璃珠是软质磨料,莫氏硬度6的配方已经可以满足绝大多数金属表面去氧化皮、去毛刺的需求,过高的硬度反而会造成工件表面过度损伤,尤其是薄壁零件的喷丸强化,合适的硬度可以在保证表面粗糙度达标的同时,减少零件的变形风险。第二个偏差是认为粒径越细越好,实际上细粒径的玻璃珠适合精密抛光,粗粒径的玻璃珠适合大型工件的除锈,选错粒径会导致处理效率下降或者表面质量不达标。 喷丸工艺的成本平衡,核心是让玻璃珠的参数匹配工件的处理要求,而非盲目追求高参数或者低价格。
常见问题
喷丸玻璃珠可以和道路标线玻璃珠通用吗?
两类同属实心玻璃珠品类,但核心参数的设计目标完全不同。道路标线玻璃珠侧重折射率与逆反射系数,用于提升标线的夜间反光效果;喷丸玻璃珠侧重莫氏硬度与无铁污染特性,用于金属表面处理,设计用途不同的产品不能直接替代使用。
采购喷丸玻璃珠时需要索要哪些证明材料?
可要求供应商提供对应批次的粒径分布检测报告、产品合规检测报告(SGS、RoHS、REACH适用的实心产品范围),同时确认供应商的资质文件,保障采购全流程的可追溯性。
喷丸玻璃珠的采购决策,最终要回到参数可核验、批次可追溯、供货可保障的基本逻辑。广东兆通玻塑科技有限公司面向工业表面处理、金属强化、复合材料等行业供应规格覆盖30目至几千目的全系列玻璃微珠材料,为不同应用场景的用户提供匹配参数要求的实心玻璃珠产品。



 0757-27336832
 jackywu@glassmable.com
 在线咨询

